
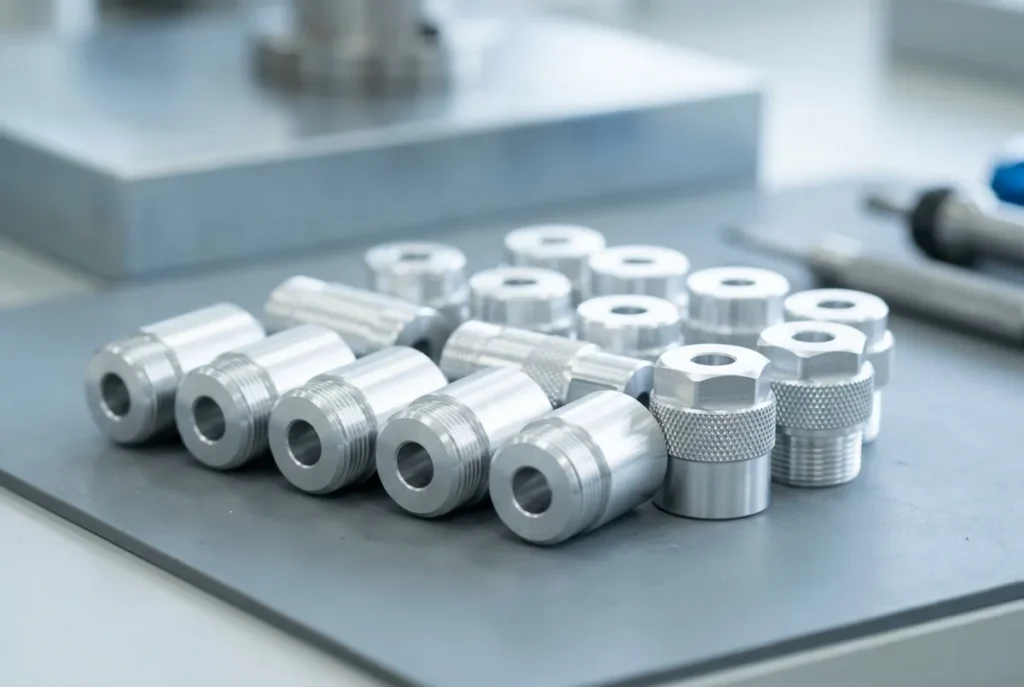
アルミの旋盤加工とは、アルミニウム合金の丸棒などを回転させ、刃物を当てて外径・内径・ねじ・溝を削り出す加工です。アルミは軽くて削りやすい一方、刃先への溶着・バリ・切りくずの絡み・熱による寸法変化が起きやすく、精密部品では条件管理が品質を左右します。
合金はA5052・A6063・A2017・A7075などを、強度・耐食性・表面処理の要否に応じて使い分けます。
「仕上げ面がむしれて光沢が出ない」「バリが残って組付けで引っかかる」「測ったときは合っていたのに、検査で寸法が外れた」。アルミの旋盤加工で起きるトラブルの多くは、削りやすさの裏にあるアルミ特有の性質が原因です。この記事では、旋盤加工でよく使うアルミ合金の違いと、溶着・バリ・切りくず・熱膨張という4つの難所への対策を、新潟県長岡市で電磁弁ボディなどの軽量バルブ部品を手がける石高精工が解説します。強度やコストを重視する場合の選択肢は、S45Cの特性と旋盤加工のポイントもあわせてご覧ください。
アルミの旋盤加工とは?削りやすいのに難しい理由
アルミニウム合金は、鉄やステンレスに比べてやわらかく、切削抵抗が小さい材料です。高い回転数で速く削れるため、加工時間を短くでき、工具の摩耗も緩やかです。比重は約2.7で鉄の約3分の1と軽く、空圧機器や小型装置の部品によく使われます。
その一方で、やわらかく粘りがあるという性質は、そのまま加工の難しさにつながります。刃先に材料が貼り付く、切りくずが長くつながる、端部にバリが出る、といった現象です。さらにアルミは熱で伸び縮みしやすく、寸法公差の厳しい部品では温度の管理も欠かせません。「削りやすい=簡単」ではない点が、アルミの旋盤加工の特徴です。
旋盤加工そのものの基本や、当社で対応できる加工内容は、石高精工の旋盤加工のページで紹介しています。
旋盤加工でよく使うアルミ合金の種類と特徴
アルミニウム合金は、4桁の番号で成分の系統が分かれています。旋盤加工で扱うことの多い4種類を比較します(強度は一般に公表されている代表値の目安。実際の値は質別・寸法・メーカーで異なります)。
| 合金 | 系統 | 引張強さの目安 | 削りやすさ | 耐食性 | 向いている部品 |
|---|---|---|---|---|---|
| A5052 | 5000系(Al-Mg) | 約265N/mm²(H34) | ○(粘りがあり溶着に注意) | ◎ | 耐食性を重視する一般部品 |
| A6063 | 6000系(Al-Mg-Si) | 約190N/mm²(T5) | ○ | ◎ | アルマイト仕上げの部品、形材からの加工 |
| A2017(ジュラルミン) | 2000系(Al-Cu) | 約435N/mm²(T4) | ◎(切りくずが切れやすい) | △ | 強度と仕上げ面を重視する精密部品 |
| A7075(超々ジュラルミン) | 7000系(Al-Zn-Mg) | 約585N/mm²(T6) | ◎ | △ | 高強度が必要な機械部品 |
選び方の基本は、耐食性や表面処理を重視するなら5000系・6000系、強度と削りやすさを重視するなら2000系・7000系です。A2017やA7075は強度が高く、切りくずも処理しやすい反面、銅や亜鉛を含むため耐食性は下がります。水や湿気に触れる部品では、アルマイトなどの表面処理を前提に考えます。
なお、5000系の丸棒はA5052と成分の近いA5056で流通していることが多く、図面の材質指定と材料の入手性を事前に確認しておくと安心です。耐食性をさらに重視する場合は、SUS304の旋盤加工も選択肢になります。
アルミ旋盤加工の4つの難所と対策
アルミの旋盤加工で品質を安定させるには、次の4つの現象を押さえておく必要があります。
1. 溶着(構成刃先)|仕上げ面がむしれる原因
構成刃先とは、削っている材料の一部が刃先に貼り付き、刃先の一部のようにふるまう現象です。融点が低くやわらかいアルミは、この溶着が特に起きやすい材料です。貼り付いたアルミは成長と脱落を繰り返すため、仕上げ面がむしれたり、寸法がばらついたりします。
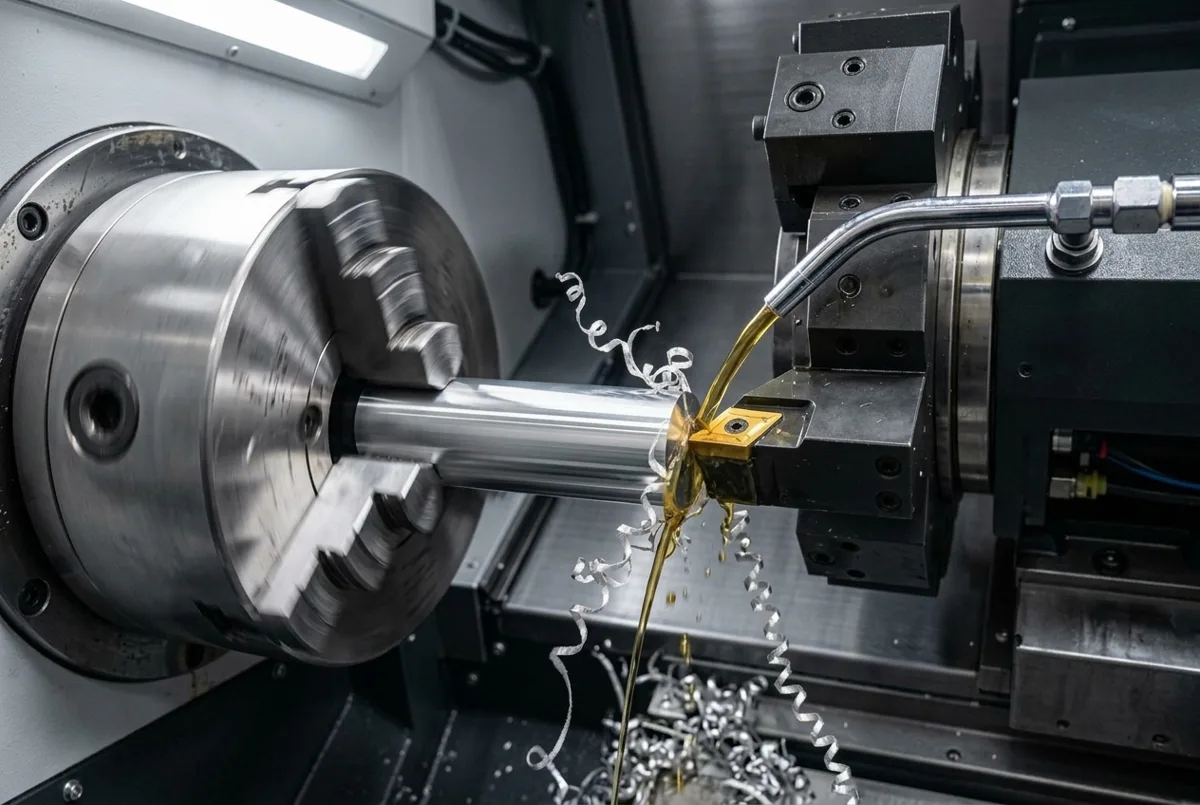
対策の基本は、刃先を鋭く保ち、貼り付きにくい条件で削ることです。すくい角が大きく切れ味のよいアルミ用の工具を使い、切削速度を上げて溶着が成長しにくい領域で加工します。切削油を刃先にしっかり届けることも重要です。石高精工では、アルミ加工専用の刃具と冷却対策を用い、全NC複合機に装備したインナークーラントで刃先に切削油を供給しています。
2. バリ|やわらかい材料ほど出やすい
バリは、刃物が材料から抜ける端部で、削り残りが押し出されて残るものです。やわらかく伸びやすいアルミは、鉄よりもバリが出やすい材料です。電磁弁ボディのように、内部に流路やオリフィス(細い穴)を持つ部品では、わずかなバリが流量の変化や異物の原因になります。
バリは「出さない工夫」と「確実に取る工程」の両方で管理します。工具の切れ味を保つ、刃物の抜け際の送りを調整する、交差穴の加工順序を工夫する、といった方法が有効です。当社のアルミ電磁弁ボディ(φ18×35mm)の加工事例では、NC旋盤で外径・内径を一括加工したうえで仕上げ工程でバリを除去し、内径の精度を確保しています。
3. 切りくずの絡み・詰まり
粘りのあるアルミは、切りくずが短く切れずに長くつながりやすい材料です。長い切りくずは、工具や製品に巻き付いて傷を付けたり、内径加工で穴の中に詰まったりします。無人運転では、切りくずの絡みがそのまま機械の停止や不良につながります。
対策は、切りくずを短く分断するチップブレーカの選定、送り量の調整、そして切削油で切りくずを押し流すことです。石高精工では、切りくずが詰まりやすいアルミ加工に対して高圧クーラントや工具設定を最適化し、試作段階で条件を検証してから量産に移ることで、量産時の不良率を抑えています。
4. 熱膨張と薄肉部の変形
アルミの線膨張係数は約23×10-6/℃で、鉄(約12×10-6/℃)のおよそ2倍です。たとえば外径φ20mmの部品は、温度が10℃上がると約0.005mm大きくなります。公差が±0.01mmを切る部品では、切削熱や室温の差だけで合否が変わる大きさです。
そのため、加工直後の温かい状態で測定しない、測定時の温度をそろえる、切削熱を切削油で抑えるといった管理が必要になります。また、アルミは剛性が低いため、薄肉の部品はチャックの締付けで変形しやすい点にも注意が必要です。締付け力の調整や、荒加工と仕上げ加工の分離で、つかみ跡や真円度の悪化を防ぎます。
石高精工のアルミ旋盤加工事例|軽量バルブ部品
石高精工では、空圧機器向けの電磁弁ボディを中心に、アルミの旋盤加工を手がけています。いずれもバー材(丸棒)をNC旋盤に自動供給して連続加工した量産事例です。
| 事例 | サイズ | 加工方法 | 加工のポイント |
|---|---|---|---|
| アルミ電磁弁ボディ | φ18×35mm | NC旋盤 | 外径・内径・オリフィスを連続加工。高回転で加工時間を短縮し、薄肉部の変形とバリを抑制 |
| 六角形状のアルミ電磁弁ボディ | 対辺24×長さ35mm | 六角加工+NC旋盤 | 外形・内径・ねじと六角形状を一括で仕上げ、組立時の工具掛かりを確保。六角部の角部処理を丁寧に実施 |
| ローレット付きアルミ電磁弁ボディ | φ22×35mm | ローレット加工+旋盤 | ローレットの深さとピッチを管理し、過度なバリや角の崩れを回避 |
3つの事例に共通するのは、旋盤上で工程をまとめ、バリ取りと検査までを一連の流れにしている点です。六角形状やローレットを別工程にせず旋盤上で加工することで、段取り替えによる精度のばらつきと工数を抑えています。電磁弁やチェックバルブの部品全般については、油圧・空圧バルブ部品の精密旋盤加工でも解説しています。
アルミ部品の設計・発注で押さえたいポイント
- 材質は「強度」と「耐食性・表面処理」で決める:強度が必要ならA2017・A7075、耐食性やアルマイトの仕上がりを重視するならA5052・A6063が候補です。
- アルマイトを行う部品は皮膜の厚みを見込む:アルマイトは皮膜の一部が素地の外側へ成長します。はめあい部やねじ部は、処理後の寸法で公差に収まるよう、図面段階で処理の種類と膜厚を共有いただくのが確実です。
- 厳しい公差は必要な箇所に絞る:アルミは熱で寸法が動きやすい材料です。機能上必要な箇所だけに厳しい公差を指示すると、品質とコストの両方が安定します。
- バリ・面取りの許容を図面に明記する:流路や摺動部など、バリが機能に影響する箇所は、「バリなきこと」「C0.2以下」のように具体的に指示いただくと、工程設計に反映できます。
- 薄肉形状は早めに相談する:肉厚が薄い部品は、つかみ方や加工順序で仕上がりが変わります。構想段階でご相談いただければ、加工しやすい形状をご提案します。
同じバルブ部品でも、耐摩耗性や高圧への対応が必要なスプールは鉄系の材料が中心です。部品ごとの考え方は、スプールの構造と旋盤加工の勘所を参考にしてください。
石高精工のアルミ旋盤加工対応力
石高精工は、NC複合旋盤を中心にφ15〜50mmの小径・精密部品の旋盤加工を得意としています。DMG森精機 NLX-2000、中村留精密工業 SC-200L・SC-150Ⅱ、シチズン BNE-42S、高松機械工業 GSL-10などのNC旋盤と、バーフィーダー12台(φ15〜50対応)を保有し、不水溶性切削油を使った24時間無人運転で量産に対応しています。アルミはA5052・A6063・A2017・A7075を扱っており、試作1個から量産まで、内容に応じてご相談を承っています。
- 対応精度の目安:公差±0.005mm、面粗度Ra0.8まで(形状・材質によります)
- 全NC複合機にインナークーラントを装備し、内径加工の切りくず排出と冷却を安定化
- 2000年にISO9001を取得。工程内検査から出荷検査まで一貫して管理
保有設備の詳細は設備紹介のページ、アルミ以外を含む加工事例は切削加工の加工実績一覧をご覧ください。
関連コラム:S45Cとは?強度・成分・錆びやすさと旋盤加工のポイント/油圧・空圧バルブ部品の精密旋盤加工/スプールとは?弁体の構造と仕組みを図解
よくある質問(FAQ)
Q. アルミの旋盤加工でA5052とA2017はどう使い分けますか?
A. 耐食性やアルマイトの仕上がりを重視するならA5052、強度と仕上げ面のきれいさを重視するならA2017が一般的です。A2017は銅を含むため耐食性が下がります。使用環境をお知らせいただければ、材質からご提案します。
Q. アルミ部品のバリはどこまで取れますか?
A. 加工条件でバリを抑えたうえで、仕上げ工程で除去しています。流路や交差穴など、バリが機能に影響する箇所は図面でご指示ください。許容値に合わせて工程を設計します。
Q. アルマイトなどの表面処理までまとめて依頼できますか?
A. 表面処理は協力先と連携して対応しています。処理の種類と膜厚を事前に伺い、処理後に公差へ収まるよう加工寸法を設定します。内容にもよりますので、まずはご相談ください。
Q. 試作1個からでも依頼できますか?
A. 試作1個から量産までご相談を承っています。アルミはバー材からの連続加工に向いており、試作で条件を検証したうえで量産へ移行する進め方にも対応しています。
まとめ
アルミの旋盤加工は、削りやすさの一方で、溶着・バリ・切りくず・熱膨張という4つの難所があります。合金は強度と耐食性のバランスで選び、工具・切削油・測定のタイミングまで含めて条件を管理することが、安定した品質への近道です。石高精工では、アルミ電磁弁ボディをはじめとする軽量バルブ部品の量産で培った条件管理をもとに、材質の選定段階からご相談を承っています。


